
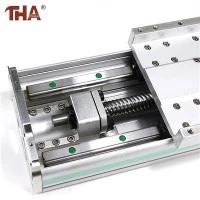
একটি নির্ভুল ট্রান্সমিশন উপাদান হিসাবে, বল স্ক্রু ব্যাপকভাবে CNC মেশিন টুলস, শিল্প রোবট, মহাকাশ, ইত্যাদিতে প্রয়োগ করা হয়। তাদের কর্মক্ষমতা সরাসরি অবস্থান নির্ভুলতা, পুনরাবৃত্তিযোগ্যতা এবং সরঞ্জামের স্থায়িত্বকে প্রভাবিত করে। বল স্ক্রুগুলি দীর্ঘমেয়াদে ভাল কাজের পরিস্থিতিতে রয়েছে তা নিশ্চিত করার জন্য, সিস্টেমের রক্ষণাবেক্ষণ করা উচিত, পরিষেবার জীবন বাড়ানো, ব্যর্থতার হার হ্রাস করা এবং সিস্টেমের নির্ভরযোগ্যতা উন্নত করা উচিত। বল স্ক্রু রক্ষণাবেক্ষণের মূল কৌশলগুলি পাঁচটি দিক থেকে ব্যাখ্যা করা হয়েছে: তৈলাক্তকরণ ব্যবস্থাপনা, দূষণ নিয়ন্ত্রণ, অপারেশন নিয়ন্ত্রণ, ইনস্টলেশন এবং কমিশনিং এবং প্রতিরোধমূলক রক্ষণাবেক্ষণ।
1. তৈলাক্তকরণ ব্যবস্থাপনা: সেবা জীবন দীর্ঘায়িত করার জন্য মূল গ্যারান্টি
তৈলাক্তকরণ বল স্ক্রু রক্ষণাবেক্ষণের ভিত্তি। এর কাজ হল বল বিয়ারিং এবং রানওয়ের মধ্যে ঘর্ষণ কমানো, পরিধান এবং ছিঁড়ে যাওয়া, ক্ষয় রোধ করা এবং তাপ নষ্ট করা। পরিসংখ্যান অনুসারে, প্রায় 60% প্রারম্ভিক বল স্ক্রু ব্যর্থতার কারণ অনুপযুক্ত তৈলাক্তকরণের কারণে, তাই এটি একটি বৈজ্ঞানিক তৈলাক্তকরণ ব্যবস্থা স্থাপন করা গুরুত্বপূর্ণ।
1.1 লুব্রিকেন্ট নির্বাচনের নীতি।
লুব্রিকেন্ট অবশ্যই অপারেটিং অবস্থার সাথে মিল থাকতে হবে (লোড, গতি, তাপমাত্রা এবং পরিবেশ)। উচ্চ-গতির জন্য, হালকা ওজনের অ্যাপ্লিকেশনের জন্য (যেমন, নির্ভুলতা মেশিনিং সেন্টার), কম-সান্দ্রতাযুক্ত সিন্থেটিক লুব্রিকেটিং তেল (যেমন, ISO VG 32-68) তাদের চমৎকার গতিশীলতা এবং স্থিতিশীল তেল ফিল্ম গঠনের জন্য পছন্দ করা হয়। ভারী লোড এবং কম গতির অ্যাপ্লিকেশনের জন্য (যেমন, স্ট্যাম্পিং সরঞ্জাম), উচ্চ{12}}সান্দ্রতা গ্রীস (যেমন লিথিয়াম ভিত্তিক গ্রীস) তাদের শক্তিশালী শিয়ার প্রতিরোধের এবং উচ্চ আনুগত্যের কারণে পছন্দ করা হয়। চরম পরিবেশে (যেমন ভ্যাকুয়াম বা উচ্চ তাপমাত্রা), বিশেষ লুব্রিকেন্ট (যেমন, পারফ্লুরোপোলিথার তেল) প্রয়োজন।
1.2 তৈলাক্তকরণ ব্যবধানের অপ্টিমাইজেশন
তৈলাক্তকরণের ব্যবধানগুলি অপারেটিং শক্তি অনুসারে গতিশীলভাবে সামঞ্জস্য করা উচিত। ক্রমাগত অপারেটিং সরঞ্জামের জন্য, প্রতি 500-1,000 ঘণ্টা পরপর তৈলাক্তকরণের সুপারিশ করা হয়, বিরতিহীন সরঞ্জামগুলির জন্য 2,000 ঘন্টা পর্যন্ত বিরতি। তেলের স্তরের উইন্ডো বা গ্রীস বন্দুকের চাপ পর্যবেক্ষণ করে লুব্রিকেন্ট পুনরায় পূরণের সময় নির্ধারণ করা যেতে পারে। উদাহরণস্বরূপ, একটি মহাকাশ প্রস্তুতকারক তার বল স্ক্রুটির আয়ু 40% বৃদ্ধি করেছে এবং একটি নির্দিষ্ট 1,000-ঘন্টা চক্র থেকে অন-ডিমান্ড রক্ষণাবেক্ষণের জন্য তৈলাক্তকরণের ব্যবধানকে অপ্টিমাইজ করতে তেল স্তরের সেন্সর ইনস্টল করেছে।
1.3 তৈলাক্তকরণ পদ্ধতি সামঞ্জস্য করুন
সাধারণ তৈলাক্তকরণ পদ্ধতি হল তেল স্নান, ড্রিপ তৈলাক্তকরণ, স্প্রে তৈলাক্তকরণ এবং গ্রীস লুব্রিকেশন। তেল স্নানের তৈলাক্তকরণ কম গতি এবং ভারী লোডের জন্য উপযুক্ত, তবে তেলের তাপমাত্রা খুব বেশি হওয়া থেকে প্রতিরোধ করা প্রয়োজন। স্প্রে তৈলাক্তকরণে সংকুচিত বায়ু পরমাণুযুক্ত লুব্রিকেটিং তেল ব্যবহার করা হয়, যা সঠিকভাবে সরবরাহ করা যেতে পারে তবে একটি পরিস্রাবণ ব্যবস্থার প্রয়োজন হয়। গ্রীস তৈলাক্তকরণ পরিচালনা করা সহজ তবে শক্ত হওয়া এড়াতে নিয়মিত প্রতিস্থাপন করা প্রয়োজন। সেমিকন্ডাক্টর সরঞ্জাম প্রস্তুতকারী মাইক্রো-ডোজ গ্রীস তৈলাক্তকরণ প্রযুক্তি ব্যবহার করে লুব্রিকেশন তেলের ব্যবহার 80% কমাতে এবং ধুলো দূষণ কমাতে।
2. দূষণ নিয়ন্ত্রণ: অত্যাধুনিক স্টিলথ সুরক্ষা
বল স্ক্রু দূষিত পদার্থের প্রতি অত্যন্ত সংবেদনশীল এবং কণার আকার রেসওয়েতে স্ক্র্যাচ সৃষ্টি করতে পারে। নকশা, ইনস্টলেশন থেকে অপারেশন পর্যন্ত সরঞ্জামের জীবনচক্র জুড়ে দূষণ নিয়ন্ত্রণ করা আবশ্যক।
2.1 আপগ্রেড
সীলগুলি বাহ্যিক দূষণের বিরুদ্ধে প্রতিরক্ষার প্রথম লাইন। ঐতিহ্যগত অনুভূত সীল পরিধান করা সহজ এবং কম সুরক্ষা প্রদান করে (IP54 বা কম)। আধুনিক যন্ত্রপাতি সাধারণত একটি ডবল-সিল কাঠামো নিয়োগ করে: বড় কণাগুলিকে ব্লক করার জন্য একটি অভ্যন্তরীণ গোলকধাঁধা সীল, এবং একটি রাবারের স্থিতিস্থাপক বাইরের ঠোঁট সীল যা শ্যাফ্ট ব্যাসকে IP65 সুরক্ষায় বন্ধ করে দেয়। অতি-পরিচ্ছন্ন পরিবেশের জন্য (যেমন, চিপ তৈরি, ইতিবাচক চাপের বায়ুর পর্দা যোগ করা যেতে পারে যাতে ক্রমাগত ফুঁ দিয়ে একটি ধুলোমুক্ত বাধা তৈরি করা যায়-।
2.2 মানসম্মত পরিচ্ছন্নতার পদ্ধতি
কাটিং ফ্লুইড, ধাতব চিপস এবং ধুলোর মতো দূষকগুলি নিয়মিতভাবে অপারেটিং পরিবেশ থেকে সরিয়ে ফেলতে হবে। প্রতিদিন ব্যবহারের পরে, একটি নন-বোনা কাপড় দিয়ে স্ক্রু পৃষ্ঠ পরিষ্কার করুন (তন্তু ঝরানো এড়াতে তুলার সামগ্রী)। এটিকে আইসোপ্রোপাইল অ্যালকোহল দিয়ে সাপ্তাহিক ধুয়ে ফেলার পরামর্শ দেওয়া হয় এবং তারপরে বাতাসে শুকানো হয়, যাতে দ্রাবকগুলিকে সীলের মধ্যে ঢুকতে না পারে সে বিষয়ে যত্ন নেওয়া হয়। সীল পরিধানের জন্য পরিদর্শন করতে এবং বার্ধক্যের উপাদানগুলি প্রতিস্থাপন করতে মাসে একবার এটি অপসারণ করা দরকার। একটি গাড়ির উপাদান প্রস্তুতকারক একটি "তিন-পদক্ষেপ পরিষ্কার করার পদ্ধতি" (ওয়াইপিং-ক্লিনিং-শুকানো) প্রয়োগ করে তার বল স্ক্রুর স্ক্রু ব্যর্থতার হার 65% কমিয়েছে।
2.3 পরিবেশগত পরিবর্তন
তাপমাত্রা, আর্দ্রতা এবং কম্পন হল গুরুত্বপূর্ণ পরিবেশগত কারণ যা বল স্ক্রুর কর্মক্ষমতাকে প্রভাবিত করে। আদর্শ অপারেটিং তাপমাত্রা পরিসীমা হল 20-40 ডিগ্রী, কারণ লুব্রিকেন্টের অক্সিডেশন হার প্রতি 10 ডিগ্রি বৃদ্ধির সাথে দ্বিগুণ হয়। ঘনীভবনের কারণে ক্ষয় রোধ করতে আপেক্ষিক আর্দ্রতা 45% এবং 65% এর মধ্যে নিয়ন্ত্রণ করা উচিত। কম্পনের মাত্রা 0.1 mm/s2 এর নিচে রাখা উচিত কারণ অতিরিক্ত কম্পনের ফলে বাদাম আলগা হতে পারে। একটি বায়ু টারবাইন প্রস্তুতকারক একটি তাপমাত্রা নিয়ন্ত্রণ চেম্বার এবং একটি কম্পন শোষক বেস ইনস্টল করে তার বল স্ক্রুটির কার্যক্ষম স্থায়িত্ব তিনগুণ বাড়িয়েছে৷
3. চলমান পর্যবেক্ষণ: ডেটা-চালিত পূর্বাভাসমূলক রক্ষণাবেক্ষণ
সেন্সর এবং বৃহৎ ডেটা বিশ্লেষণের মাধ্যমে বাস্তব-সময় প্যারামিটার অধিগ্রহণের মাধ্যমে ফল্ট সতর্কতা উপলব্ধি করা হয়। সাধারণ পর্যবেক্ষণ সূচক অন্তর্ভুক্ত:
3.1 তাপমাত্রার অসঙ্গতি সনাক্তকরণ
বল স্ক্রু এর অপারেটিং তাপমাত্রা পরিবেষ্টিত তাপমাত্রার উপরে 15 ডিগ্রির মধ্যে রাখতে হবে। অস্বাভাবিক তাপমাত্রা বৃদ্ধি তৈলাক্তকরণ ব্যর্থতা, অত্যধিক প্রিলোড বা আকস্মিক লোড পরিবর্তন নির্দেশ করতে পারে। একটি মেশিন টুল প্রস্তুতকারক স্ক্রুগুলির উভয় প্রান্তে PT100 তাপমাত্রা সেন্সর ইনস্টল করে একাধিক অতিরিক্ত উত্তাপের পর্বগুলিকে সফলভাবে প্রতিরোধ করেছে যা তাপমাত্রার পার্থক্য 5 ডিগ্রি সেলসিয়াস অতিক্রম করলে অ্যালার্ম বন্ধ করে দেয়।
3.2 কম্পন বর্ণালী বিশ্লেষণ
ত্বরণ সেন্সর কম্পন সংকেত সংগ্রহ করে এবং FFT এর মাধ্যমে বর্ণালীতে রূপান্তর করে। উন্নত 1× ফ্রিকোয়েন্সি কম্পন বাদাম পরিধান নির্দেশ করতে পারে, যখন উচ্চ কম্পাঙ্কের শব্দ ঘূর্ণায়মান উপাদানের ত্রুটি নির্দেশ করে। একটি রোবোটিক্স কোম্পানি একটি ভাইব্রেশন ডাটাবেস তৈরি করেছে যা মেশিন লার্নিং মেশিন লার্নিং ব্যবহার করে স্বয়ংক্রিয়ভাবে ফল্ট ফল্ট টাইপ আইডেন্টিফিকেশন 92% শতাংশ নির্ভুলতা সনাক্ত করে।
3.3 নয়েজ ফিচার রিকগনিশন
সাধারণ বল স্ক্রু শব্দ 70 dB(A) এর নিচে রাখা উচিত। তিন ধরনের অস্বাভাবিক শব্দ আছে: পর্যায়ক্রমিক ট্যাপিং (রেসওয়ের ক্ষতি), ক্রমাগত ঘর্ষণ (অপর্যাপ্ত তৈলাক্তকরণ) এবং উচ্চ-ফ্রিকোয়েন্সি স্কুইলিং (অতিরিক্ত প্রিলোড)। 3C ডিভাইসের একটি প্রস্তুতকারক প্যাটার্ন রিকগনিশন টেকনোলজি রিকগনিশন ব্যবহার করেছে যাতে মেরামতের প্রতিক্রিয়ার সময় 70% কমিয়ে ফল্ট মোডের সাথে নয়েজ বৈশিষ্ট্য লিঙ্ক করা যায়।
4. ইনস্টলেশন এবং প্রান্তিককরণ: নির্ভুল অবস্থানের ভিত্তি
ইনস্টলেশন ত্রুটিগুলি দুর্বল বল স্ক্রু কর্মক্ষমতার একটি সাধারণ কারণ, অনুপযুক্ত ইনস্টলেশনের কারণে প্রাথমিক ব্যর্থতার 30% সহ। অতএব, ইনস্টলেশন স্পেসিফিকেশন কঠোরভাবে মেনে চলতে হবে।
4.1 সরলতা সংশোধন
লেজার ইন্টারফেরোমিটার 1,000 মিমি প্রতি 0.02 মিমি ত্রুটির সীমা সহ হেলিকাল অক্ষ এবং গাইড রেলের মধ্যে সমান্তরালতা সনাক্ত করে। দীর্ঘ ভ্রমণ সরঞ্জামের জন্য সেগমেন্ট সংশোধন এবং ক্ষতিপূরণ মান রেকর্ডিং প্রয়োজন। একটি বড় মেশিনিং সেন্টার তিনটি পুনরাবৃত্তিমূলক সংশোধনের মাধ্যমে পজিশনিং ত্রুটি 0.15 মিমি থেকে 0.03 মিমি পর্যন্ত কমিয়েছে।
4.2 প্রিলোড অ্যাডজাস্টমেন্ট
প্রি- টেনশন ফোর্স সরাসরি কঠোরতা এবং পরিষেবা জীবনকে প্রভাবিত করে। টুইননাট স্ট্রাকচারের জন্য, প্রিলোড ক্লিয়ারেন্স শিম বেধ (স্ট্যান্ডার্ড: 0.02–0.05 মিমি) দ্বারা নিয়ন্ত্রিত হয়, যখন একক বাদামের গঠন বাদামের অবস্থান দ্বারা প্রি-লোডকে সামঞ্জস্য করে। অতিরিক্ত প্রিলোডের কারণে তাপমাত্রা দ্রুত বৃদ্ধি পায় এবং অপর্যাপ্ত প্রিলোড ক্লিয়ারেন্স কম্পনের কারণ হতে পারে। একটি ছাঁচ প্রক্রিয়াকরণ কোম্পানি গতিশীল পরামিতি মিলের জন্য একটি প্রিলোড-তাপমাত্রা বৃদ্ধি বক্ররেখা লাইব্রেরি সেট করেছে৷
4.3 সমক্ষীয়তা যাচাইকরণ
মোটর এবং স্ক্রু শ্যাফ্টের মধ্যে 0.05 মিমি থেকে কম বা সমান সমঅক্ষীয় ডিগ্রি নিশ্চিত করতে কাপলিং ইনস্টল করা হবে। ডায়াল সূচকগুলি রেডিয়াল রানআউট সনাক্ত করে এবং সহনশীলতা অর্জনের জন্য গ্যাসকেটের সাথে সামঞ্জস্য করে। মুদ্রণ সরঞ্জাম নির্মাতারা ইনস্টলেশনকে সহজ করার জন্য নমনীয় কাপলিং ব্যবহার করে যখন 0.1 মিমি সমঅক্ষীয়তার প্রয়োজনীয়তা শিথিল করে।
V. প্রতিরোধমূলক রক্ষণাবেক্ষণ: প্রতিক্রিয়াশীল মেরামত থেকে সক্রিয় ব্যবস্থাপনা পর্যন্ত
একটি শর্ত ভিত্তিক{0}}প্রতিরোধমূলক রক্ষণাবেক্ষণ ব্যবস্থা স্থাপন করা অপরিকল্পিত ডাউনটাইম উল্লেখযোগ্যভাবে হ্রাস করতে পারে। সাধারণ অনুশীলন অন্তর্ভুক্ত:
5.1 হায়ারার্কিক্যাল রক্ষণাবেক্ষণের ব্যবধান
রক্ষণাবেক্ষণের স্তরগুলি সরঞ্জামগুলির সমালোচনা অনুসারে শ্রেণীবদ্ধ করা হয়: বিভাগ A (যেমন, মহাকাশ অবস্থানের প্রক্রিয়া) প্রতি 200 ঘণ্টায় সম্পূর্ণ পরিদর্শন করা হয়; বিভাগ বি (যেমন, সংখ্যাসূচক নিয়ন্ত্রণ, CNC মেশিন টুলস) প্রতি 500 ঘন্টা আংশিকভাবে রক্ষণাবেক্ষণ করা হয়; এবং ক্লাস সি (যেমন, সাধারণ যন্ত্রপাতি) নিয়মিতভাবে প্রতি 1,000 ঘন্টা রক্ষণাবেক্ষণ করা হয়। পাওয়ার ইকুইপমেন্ট নির্মাতারা রক্ষণাবেক্ষণের সম্পদের ব্যবহার 40% বৃদ্ধি করেছে শ্রেণীবিন্যাস ব্যবস্থাপনার মাধ্যমে।
5.2 খুচরা যন্ত্রাংশ ইনভেন্টরি অপ্টিমাইজেশান
খুচরা যন্ত্রাংশের তালিকা একটি ব্রেকডাউন মডেল বিশ্লেষণের উপর ভিত্তি করে তৈরি করা হয়, যেখানে ভোগ্যপণ্যকে (যেমন, সীল, ঘূর্ণায়মান উপাদান) অগ্রাধিকার দেওয়া হয়। ABC শ্রেণীবিন্যাস পদ্ধতি ইনভেন্টরি পরিচালনা করে: ক্যাটাগরি A খুচরা যন্ত্রাংশ (মূল্যের 70%) ভালভাবে মজুদ করা হয়; ক্যাটাগরি বি খুচরা যন্ত্রাংশ (মূল্যের 20%) মাঝারিভাবে মজুদ করা হয়; এবং ক্যাটাগরি C খুচরা যন্ত্রাংশ (মূল্যের 10%) চাহিদা অনুযায়ী সংগ্রহ করা হয়। একটি লজিস্টিক কোম্পানি এই কৌশলটি ব্যবহার করে ইনভেন্টরি খরচ 35% কমাতে।
5.3 কর্মী দক্ষতা প্রশিক্ষণ
রক্ষণাবেক্ষণ কর্মীরা নিয়মিতভাবে তত্ত্ব এবং অনুশীলনে প্রশিক্ষিত হয়, যার মধ্যে লুব্রিকেশন নীতি, ত্রুটি নির্ণয় এবং নির্ভুল পরিমাপের কৌশল রয়েছে। দক্ষতা সার্টিফিকেশন সিস্টেম গুণমান রক্ষণাবেক্ষণকে কর্মক্ষমতা মূল্যায়নের সাথে সংযুক্ত করে। একটি মেডিকেল ডিভাইস প্রস্তুতকারক একটি প্রশিক্ষণ প্রোগ্রামের মাধ্যমে ত্রুটি ব্যবস্থাপনার দক্ষতা 50% বৃদ্ধি করেছে।
উপসংহার:
বল স্ক্রু রক্ষণাবেক্ষণ হল একটি সিস্টেম ইঞ্জিনিয়ারিং, ডিজাইন নির্বাচন, ইনস্টলেশন কমিশনিং থেকে শুরু করে অপারেশন ম্যানেজমেন্ট, শেষ-থেকে-প্রক্রিয়া নিয়ন্ত্রণ করতে হয়। বৈজ্ঞানিক তৈলাক্তকরণ ব্যবস্থাপনার মাধ্যমে, কঠোর দূষণ নিয়ন্ত্রণ, বুদ্ধিমান অপারেশন নিয়ন্ত্রণ, সঠিক ইনস্টলেশন এবং কমিশনিং, সক্রিয় প্রতিরোধমূলক রক্ষণাবেক্ষণ, বল স্ক্রুটির নির্ভরযোগ্যতা, নির্ভুলতা ধারণ এবং পরিষেবা জীবন উল্লেখযোগ্যভাবে উন্নত করা যেতে পারে। শিল্প 4.0 এবং বুদ্ধিমান রক্ষণাবেক্ষণ প্রযুক্তির বিকাশের সাথে, IoT ভিত্তিক দূরবর্তী পর্যবেক্ষণ এবং অভিযোজিত রক্ষণাবেক্ষণ বল স্ক্রু রক্ষণাবেক্ষণকে উচ্চতর বুদ্ধিমত্তা এবং নির্ভুলতার দিকে চালিত করবে।
যোগাযোগ করুন
- নং 979, চিংচুন স্ট্রিট, লিয়ান্ডু জেলা, লিশুই, ঝিজিয়াং, চীন
- admin@gyballscrew.com
- +0578-2950898
কোন রক্ষণাবেক্ষণ অনুশীলন বল স্ক্রুগুলির সর্বোত্তম কর্মক্ষমতা নিশ্চিত করে?
Apr 30, 2026
তুমি এটাও পছন্দ করতে পারো



অনুসন্ধান পাঠান